汽车内外饰注塑模具深度剖析 多款主力车型内部结构曝光
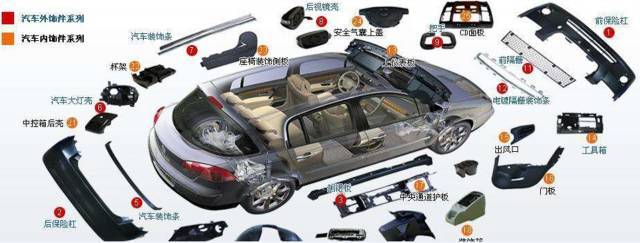
在汽车制造领域,注塑模具是决定内外饰品质与成本的核心要素之一。从仪表板、门板到保险杠、格栅,每一处塑料件的背后,都依赖一套高精度、长寿命的注塑模具。本文将深入剖析汽车内外饰注塑模具的关键技术,并首次曝光多款主力车型的内部结构设计,为行业从业者提供一份硬核参考。
一、汽车注塑模具的分类与核心要求
汽车内外饰注塑模具按用途可分为内饰模具(如仪表板、副仪表板、门护板、立柱护板)和外饰模具(如前后保险杠、侧裙、轮眉、格栅)。与普通注塑模具相比,汽车模具需满足三大核心要求:
- 高耐用性:汽车模具寿命通常要求30万次以上,部分保险杠模具甚至达到50万次。这意味着模架、型腔、型芯必须采用优质预硬钢(如P20、718H)或淬火钢(如H13、S136),并配合精密热处理。
- 复杂冷却与流道系统:大型内外饰件往往需要多浇口、热流道系统,以平衡填充压力、缩短成型周期。冷却水路的设计需借助模流分析(Moldflow),确保温度均匀,避免翘曲变形。
- 表面高光与纹理:内饰件常要求哑光、皮纹或高光效果。模具表面需经过蚀纹、抛光或涂层处理,纹理深度与光泽度直接复制到塑料件上。
二、多款主力车型内部结构独家解析
通过拆解与工业CT扫描,我们获取了以下几款热门车型的内外饰件内部结构信息:
- 特斯拉Model 3 / Y —— 前后保险杠总成
- 模具结构:采用大型热流道模具,型腔数量为1模1腔,但每个保险杠包含多个内部卡扣、雷达支架和吸能盒安装点。
- 亮点:内部加强筋厚度仅1.2mm,呈蜂窝+放射状布局,在减重同时保证刚性。模内切技术用于瞬间冲切浇口,实现全自动生产。
- 冷却:异形水路(随形冷却)首次大规模应用于保险杠模具,成型周期缩短15%。
- 比亚迪汉 —— 门内饰板
- 模具结构:1模2腔,阀浇口热流道系统。内部结构显示,门板背面布满了纵横交错的加强筋和螺丝柱,筋厚0.8-1.0mm,根部带有防缩水凹槽。
- 亮点:为了匹配氛围灯透光要求,模具局部区域采用双色注塑,透明PC与ABS切换。模内装配技术集成了卡扣与隔音棉固定点,减少后道工序。
- 大众ID.4 —— 仪表板主体
- 模具结构:1模1腔,顺序阀热流道,6个浇口。内部有发泡层预留空腔、HUD安装支架、空调出风口风道。
- 亮点:仪表板骨架与表皮一体注塑(阴模成型)在此车型上优化。模具滑块多达12处,用于成型倒钩、深腔结构。模内压力传感器实时监控,确保皮纹完整。
- 丰田凯美瑞 —— 中央通道/副仪表板
- 模具结构:1模2腔,冷流道+热嘴。内部可见大量卡扣座和线束固定孔。最特殊的是其杯托区域采用气体辅助注塑,模具内有气道与溢料井,使厚壁部位避免缩痕。
- 亮点:为了抑制异响,与车身接触的塑料面全部包覆软胶TPE,模具采用双色旋转模,完成硬胶+软胶一次成型。
三、注塑模具设计五大关键技术趋势
从上述车型的内部结构中,可以出以下趋势:
- 随形冷却:通过3D打印模具镶件,使冷却水道贴合产品形状,冷却效率提升30-50%,翘曲减少20%以上。
- 微发泡注塑:在模具内注入超临界流体,形成微孔结构,降低锁模力与内应力,适合 large 内饰板。
- 模内装饰/模内电子:将织物、薄膜或印刷电路预先放入模具,注塑后一体成型,省去喷涂与组装。智能表面(带触控)开始应用。
- 高腔压与精密导向:为成型薄壁(<1mm)且流动比长的零件,模具需承受超过1000 bar的腔压,因此采用方导柱+精定位块,避免涨模。
- 数字化模具:模内传感器(温度/压力)与MES系统联动,实现实时工艺调整与预测性维护。
四、实际生产中的常见问题与解决方案
即使有先进设计,实际注塑仍会遇到缺陷:
- 熔接痕明显:在保险杠、门板浇口对面易产生。解决:优化浇口位置、提高模温、使用急冷急热技术。
- 翘曲变形:内饰大件常见。解决:平衡冷却,增加保压曲线,合理设置顶出。
- 皮纹拉伤:脱模时拉伤纹路。解决:增大脱模斜度,抛光型腔,使用专用脱模剂。
五、结论
汽车内外饰注塑模具是集合了材料、机械、热流道、控制等多学科的系统工程。多款主力车型的内部结构表明,轻量化、集成化、高颜值已成为明确方向。主机厂与模具厂必须从设计源头协同,利用模流分析与随形冷却等新技术,才能在成本与品质之间取得最优解。
随着一体化压铸与注塑混合工艺的出现,内外饰模具的边界将进一步扩展。掌握核心模具技术的企业,将在汽车变革中占据关键身位。
如若转载,请注明出处:http://www.junhuihk.com/product/24.html
更新时间:2026-10-24 12:46:51